

HAIFEI desvolopèt aquela maquina de soudadura de fial ultrasonic per jonher dos conductors de coire en estanh sens soldadura o metal de rempliment.
Lo projècte combina un procès de soudadura ultrasonica contrarotlada, d'aisinas de posicionament de conductors-dedicats e de recèptas de soudadura emmagazinadas. Foguèt concebut per reduire l'intrada de calor excessiva, la ligason incompleta del conductor, la rigiditat de la junta e los damatges a l'isolament prèp de l'airal soudada.
Discutir de vòstra aplicacion de fial estancat
L'equipament utilizat dins aqueste projècte
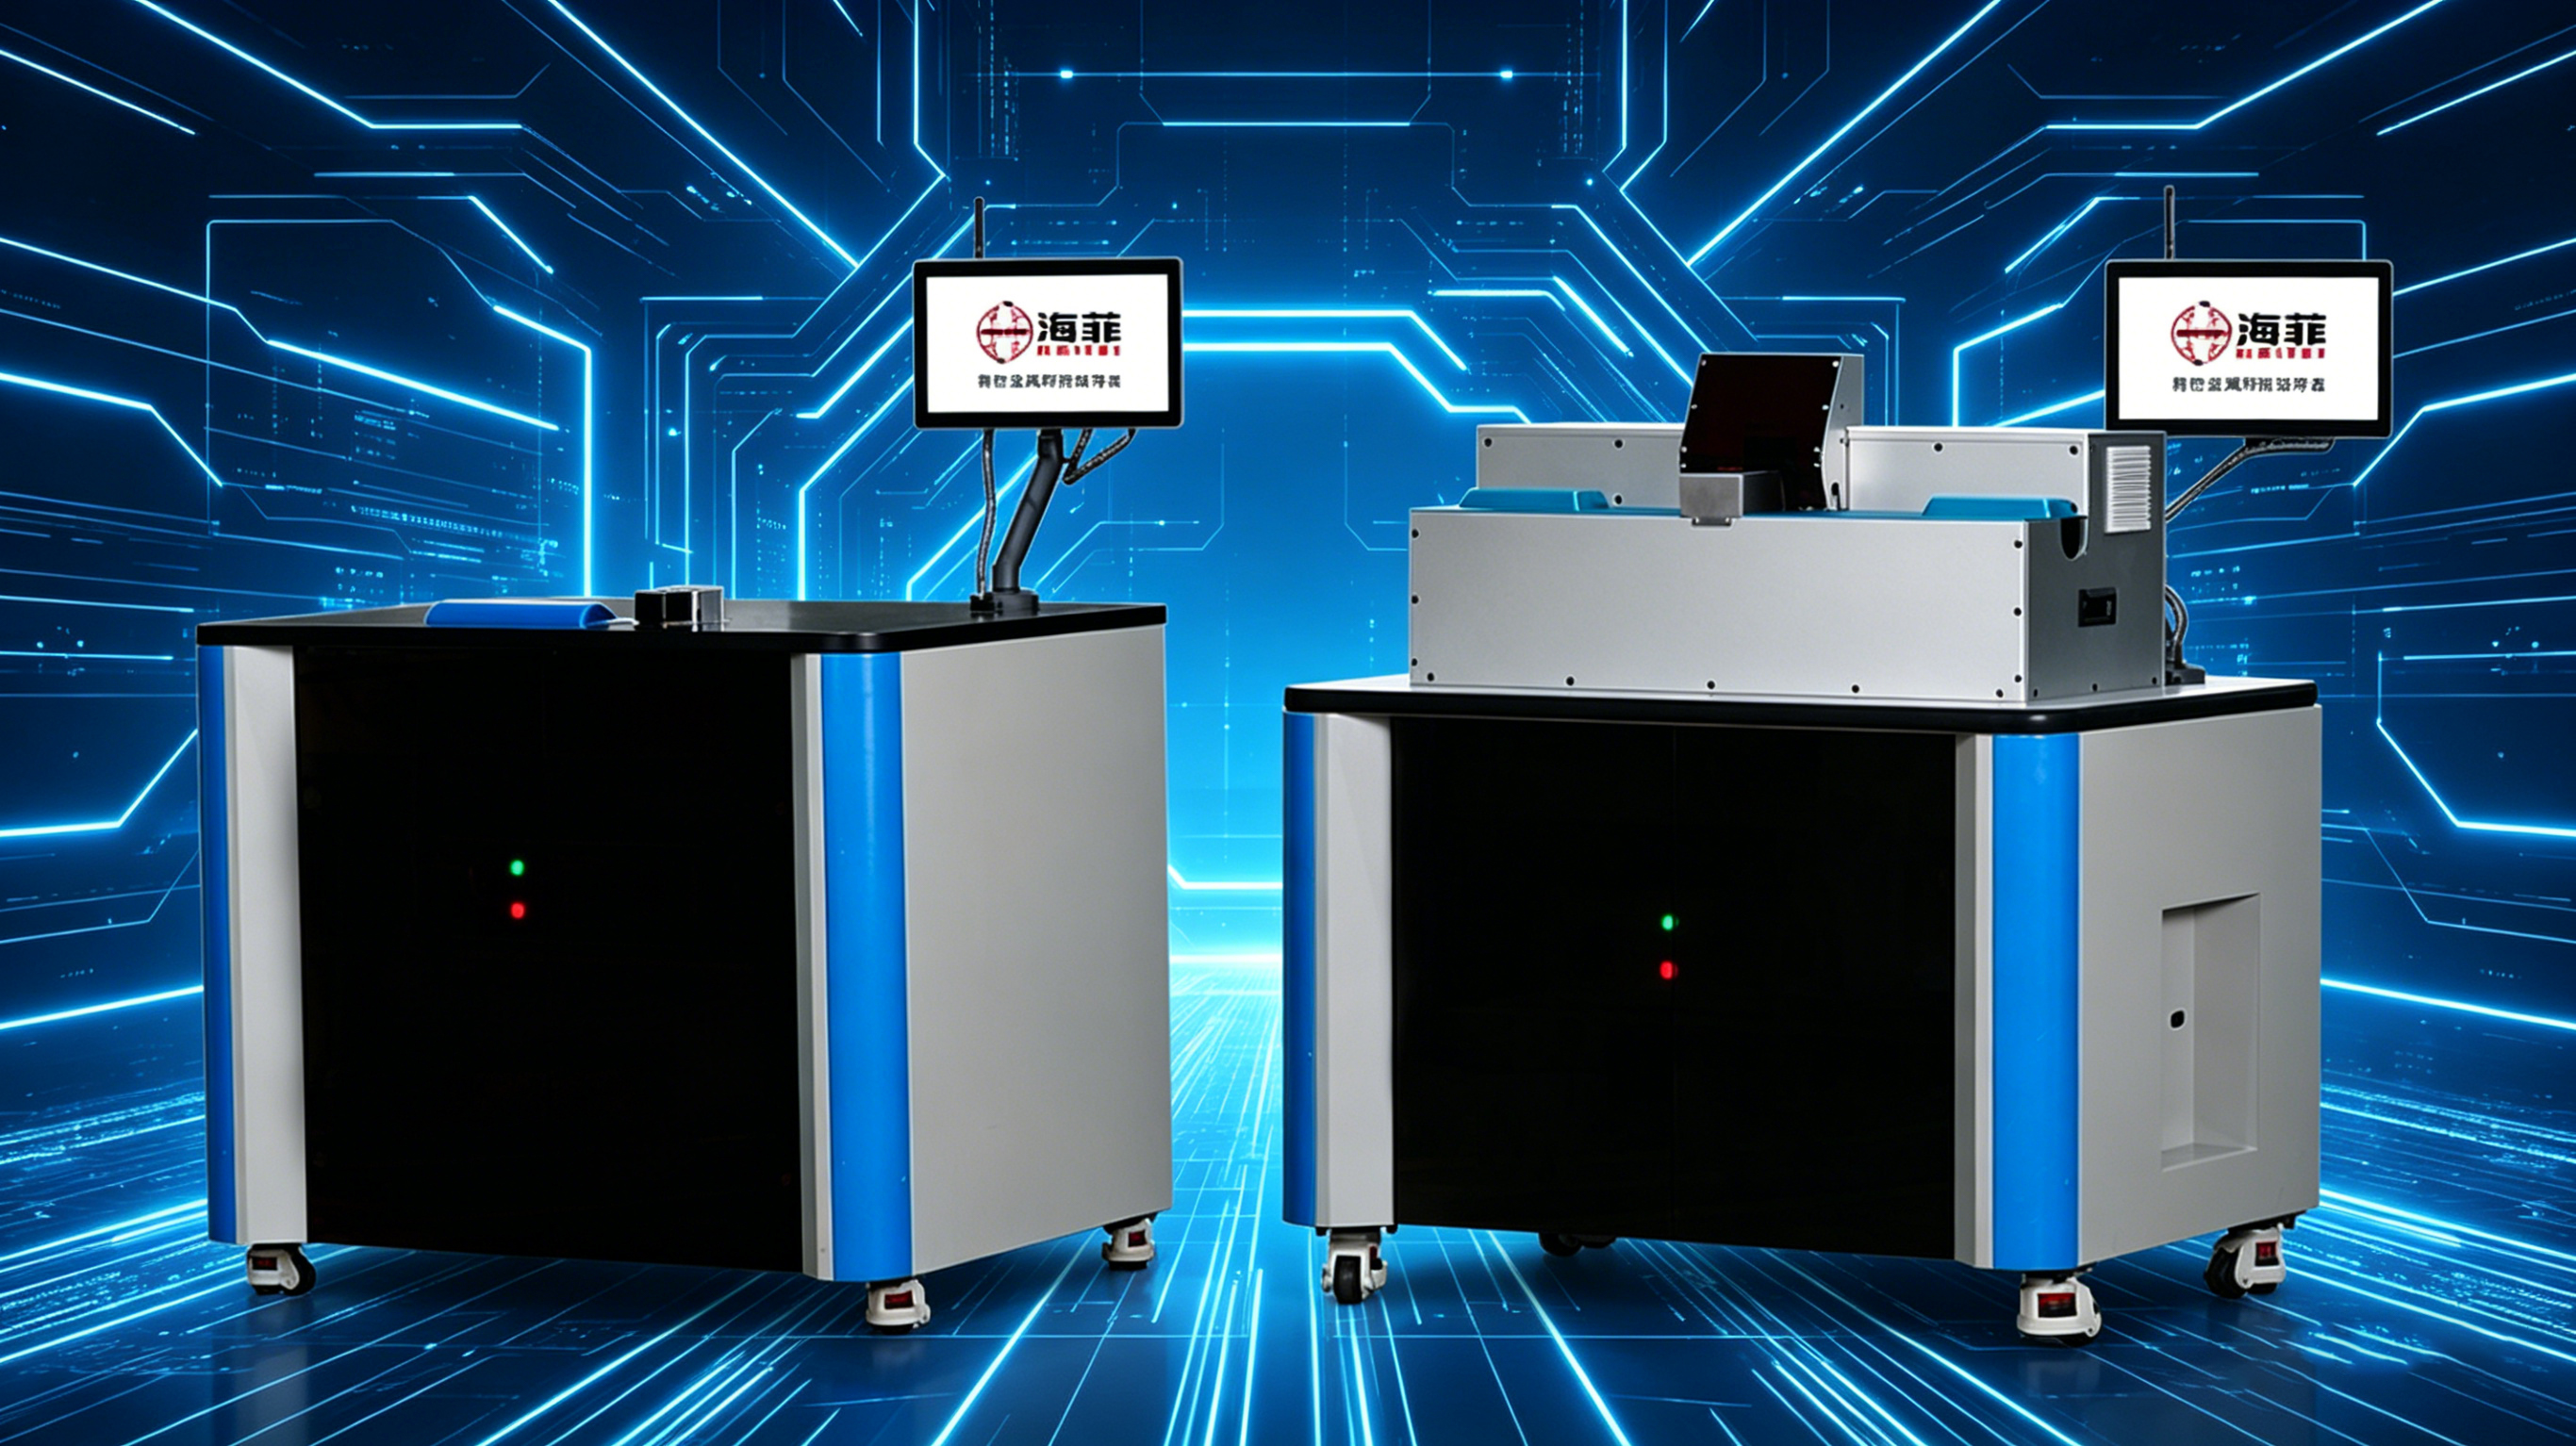
L'equipament desvolopat per aquesta aplicacion es una maquina de soudadura de fial ultrasonic dedicada.
La soudadura de metals ultrasonics aplica una vibracion mecanica de nauta frequéncia del temps que los conductors son tenguts jos una pression de pinçament contrarotlada. L'interfàcia entre los fials es netejada e consolidada a travèrs d'accion mecanica, creant una connexion a estat solid-en dejós de la temperatura de fusion en massa del conductor.
Perque lo procès depend pas de la fusion de la soldadura, pòt reduire la larga zòna afectada per la calor-associada a qualques metòdes de joncion convencionals. Pasmens, lo comportament del revestiment d'estanh, dels brins de coire e de l'isolament deu encara èsser confirmat amb l'especificacion reala del fial del client.
| Element del projècte | Informacion del cas |
| Pèça de trabalh | Dos arnèsses de fial de coire estancat |
| Procès de soudadura | Soudatge metallic ultrasonic |
| Equipament principal | Maquina de soldadura de arnès de fial ultrasònic |
| Utilisament | Aisina de posicionament e de pinçament de conductors dedicats |
| Objectius primaris | Entrada de calor mai bassa, junta compacta e connexion electrica establa |
| Compatibilitat del produch | Divèrsas talhas de fial compatiblas a travèrs d'aisinas e de recèptas verificadas |
| Metòde de validacion | Soldadura de mòstras e ensags de produccion contunha |
Antecedents del client
Lo client fabrica de cables de coire estancat, de cables de connexion electrica e de cables de plomb d'equipament per de produches electrics domestics e d'equipaments de contraròtle industrial.
Sos produches demandan a l'encòp de continuitat electrica e de soplesa mecanica. La connexion soudada deu téner los brins del conductor amassa sens crear una joncion excessivament rigida o damatjar l'isolament pròche de la posicion de soudadura.
Lo client s'apròchèt de HAIFEI perque lo procès de joncion precedent podiá pas equilibrar de manièra coerenta lo contraròtle de calor, la consolidacion del conductor e la repetibilitat de produccion.
Problèmas amb lo procès de jonccion precedent
La calor afectava lo revestiment d'estanh e los brins de coire
Un procès amb una calor localizada excessiva pòt damatjar o desplaçar lo revestiment d'estanh, expausar lo coire dejós e aumentar lo risc d'oxidacion o de descoloracion.
La calor nauta pòt tanben afeblir de brins de coire fins o crear una seccion durcida a l'entorn de la connexion. Aquò redutz la soplesa esperada d'un arnès de fial e pòt afectar la performància pendent la dobladura o lo montatge.
01
Los dos conductors èran pas totjorn completament consolidats
Un arnès de fial estanhat es compausat de multiples brins fins puslèu qu'un sol conductor solide. Se l'energia, la pression o lo posicionament son instables, de traucs pòdon demorar dins l'articulacion.
La consolidacion incomplèta pòt produire de jonccions feblas, de contactes electrics instables o de soudaduras aparentas que respondon pas a la performància mecanica requerida.
02
L'aparéncia articulara èra malaisida de contrarotlar
L'oxidacion, l'ennegriment e lo residu del procès èran de preocupacions pel client. Aquelas condicions afectavan l'aparéncia e poirián rendre mai dificil de jutjar se la connexion èra estada produsida corrèctament.
03
L'isolament pròche poiriá èsser damatjat
La posicion de soudadura es sovent pròcha de l'isolament del fial. Una zòna larga o non contrarotlada afectada per la calor pòt adobar, deformar o cremar l'isolament.
La longor de despolhament, la posicion del conductor e la distància entre la soudadura e l'isolament devián doncas èsser consideradas coma part del procès de soudadura.
04
Los enregistraments de cambiament de produch e de procès èran limitats
Lo client produsiguèt mai d'una especificacion de fial. L'ajustament manual de l'equipament per cada modèl aumentèt lo temps de configuracion e dificultèt la reproduccion de paramètres aprovats prèviament.
Lo novèl sistèma aviá besonh d'un ajustament de paramètres contrarotlat, de recèptas de soudadura emmagazinadas e de donadas de produccion que poirián èsser verificadas quand èra necessari.
05
De qué lo client aviá besonh?
Lo client definiguèt divèrsas exigéncias practicas pel projècte:
- Jonher dos arnèsses de fial de coire estancat en utilizant un procès d'estat solid- a bassa-calor
- Reduire los damatges dels brins de coire e l'enduriment excessiu de las articulacions
- Produire una connexion compacta amb mens de traucs intèrnes
- Manténer una performància mecanica e electrica establa
- Limitar l'oxidacion, l'ennegriment e lo residu visible
- Protegir l'isolament prèp de l'airal de soldadura
- Prenètz en carga de talhas de fial compatiblas a travèrs de modificacions d'aisinas e de recèptas
- Emmagazinar los paramètres de soldadura per la produccion repetida
- Provesir una basa per la produccion e la traçabilitat de la qualitat
Los materials de fial del client, las seccions transversalas e la disposicion de las articulacions del client foguèron evaluats abans que la configuracion finala de la maquina foguèsse seleccionada.
Solucion de soldadura ultrasònica de HAIFEI
Mostra de soldadura amb los cables estanhats del client
HAIFEI menèt a tèrme d'assages de soudadura en utilizant de mòstras de fial estanhat representatius provesits pel projècte.
Diferents paramètres de soudadura foguèron comparats per determinar cossí l'amplitud ultrasonica, l'energia de soudadura, la pression e lo temps de soudadura afectèron la consolidacion del conductor, l'estat del brin e l'aparéncia de la junta.
Aquesta etapa d'assaig èra necessària perque los cables estanhats amb de seccions transversalas de conductors diferentas, d'estructuras de brin e de condicions de revestiment utilizan pas necessàriament la meteissa fenèstra de procès.
Union ultrasonica a estat solide-
Lo procès de soudadura ultrasonica seleccionat jonh los conductors a travèrs de vibracion mecanica e de pression al luòc de la soudadura de fusion entre los fials.
Aquò ajuda a limitar l'intrada de calor en massa e redutz lo risc dels damatges termics largs associats als processus basats sus la fusion-. La connexion completada pòt conservar mai de la soplesa originala del conductor quand lo dessenh e los paramètres de la joncion son corrèctament correspondents.
La vibracion ultrasonica pòt encara destorbar o desplaçar una partida del revestiment d'estanh a l'interfàcia de soudadura. Per aquela rason, l'estat del revestiment, lo coire expausat, los besonhs de corrosion e la performància electrica deurián èsser inspeccionats pendent la validacion de la mòstra.
Aisinas dedicadas al posicionament de dos-cables
Un aparelh de soudadura dedicat foguèt concebut a l'entorn dels dos arnèsses de fial estancat.
L'aisina ajuda:
- Posicionar los conductors de manièra coerenta
- Contrarotlar l'airal de superposicion o d'empalhament
- Empachar los brins individuals de s'espandir
- Sostenètz los conductors pendent lo serratge
- Manténer la distància requerida de l'isolament
- Melhorar la repetibilitat entre los cicles de soudadura
L'aisina cambiabla pòt èsser avalorada quand divèrsas talhas de fial compatiblas devon èsser produsidas sus la meteissa maquina.
Recèptas de soudadura contrarotlada
Los paramètres de soudadura aprovats pòdon èsser enregistrats coma de recèptas de produch. Los operators pòdon seleccionar la recèpta pertinenta pendent lo cambiament de produch en luòc de tornar bastir lo paramètre complet del procès manualament.
Segon la configuracion finala, los elements enregistrats pòdon inclure :
- Numèro de produch o de recèpta
- Temps o energia de soudadura
- Amplitud ultrasonica
- Pression de pinçament o de soudadura
- Nombre de sòudadura
- Informacion de l'alarma
- Resultat de produccion
Las foncions d'enregistrament e de comunicacion disponiblas deurián èsser confirmadas pendent l'especificacion del projècte.
Qué foguèt verificat abans la liurason?
L'equipament foguèt sometut a de tèsts pre-liurament e d'ensags de produccion contunhas en utilizant de pèças de trabalh representativas.
Lo cas confirma que l'estabilitat de produccion foguèt avalorada, mas publica pas de resultats del cicle numeric-temps, de la fòrça de traccion o de la resisténcia electrica. Aquestas valors deurián doncas èsser definidas dins l'especificacion d'acceptacion del client.
Los contraròtles recomandats per una soudadura ultrasonica de fil estanhat incluson:
| Article d'inspeccion | Prepaus |
| Inspeccion visuala | Verifica l'escapament del brin, las fendasclas, los damatges de la superfícia e la decoloracion |
| Largor e espessor de la soudadura | Confirma la coeréncia dimensionala |
| Pròva de fòrça de tiratge- | Avalora la resisténcia mecanica de l'empalmament |
| Resisténcia electrica | Verifica la performància electrica de la connexion |
| Inspeccion de seccion transversala- | Examina la consolidacion de brin intèrne e los vuèges restants |
| Pròva de flexion o de flexion | Avalora la soplesa prèp de l'airal souda quand es necessari |
| Inspeccion de isolacion | Verifica de damatges de calor, de pression o d'aisinas |
| Ensag de cicle repetit- | Confirma l'estabilitat del procès sus la produccion contunha |
Lo metòde de tèst, la frequéncia de prelevament e los limits d'acceptacion deurián èsser convenguts abans l'acceptacion finala de l'equipament.
FAQ
P: Qu es la soldadura ultrasonica de alambre de estaño?
R: La soudadura ultrasonica de fial estanhat es un procès d'estat solid- qu'utiliza de vibracions mecanicas e de pression nauta-frequéncia per jonher de conductors de coire estanhat enfilats. Necessita pas de solda o de metal de rempliment.
P: La soudadura ultrasonica fond lo revestiment d'estanh?
R: Lo procès fonciona en dejós de la temperatura de fusion en massa del conductor, mas la vibracion ultrasonica pòt destorbar o desplaçar lo revestiment d'estanh a l'interfàcia de la junta. L'estat del revestiment e la performància electrica deurián èsser verificats en utilizant de mòstras de clients realas.
Q: Es requerida la soldadura per la connexion?
R: Non. La soudadura de fial ultrasonic forma la joncion dirèctament entre los conductors sens sòuda, aliatge de brasatge o autre metal de rempliment.
P: Doas talhas de fial diferentas pòdon èsser soudadas amassa?
R: Potencialament, òc. La factibilitat depend de la diferéncia de seccion transversala, de l'estructura del brin, de l'arrengament de las articulacions e de l'aisina disponibla. La soudadura de mòstra es necessària abans que la combinason pòsca èsser aprovada.
Q: La meteissa maquina pòt soldar divèrsas especificacions de fial?
R: Una maquina pòt prene en carga divèrsas especificacions de fial compatiblas a travèrs d'aisinas cambiablas e de recèptas emmagazinadas. La gama de talha totala deu demorar dins la capacitat del sistèma de soudadura e del sonotròde.
P: Aquesta maquina pòt soudar un fial estanhat a un born?
R: Aqueste cas se centra sus la joncion de dos arnèsses de fial estancat. La soudadura de fial-a-terminal pòt tanben èsser possibla, mas demanda una revision separada del material del terminal, del revestiment, de l'espessor, de l'accès a la joncion e dels requisits de resisténcia.