


HAIFEI desvolopèt una maquina de soudadura de projeccion de descarga de condensador per jonher de nòus de projeccion a de panèls d'acièr inoxidable-utilizats dins d'armaris electrics, d'enclos d'equipament e d'ensembles de tòla-metal.
La maquina libera l'energia electrica emmagazinada dins un cicle de soudadura cort. Amassa amb d'aisinas de posicionament dedicadas e una fòrça d'electrode contrarotlada, ajuda a produire una joncion de noses segura en tot limitar la descoloracion del panèl, la distorsion e lo desalinhament de la noses.
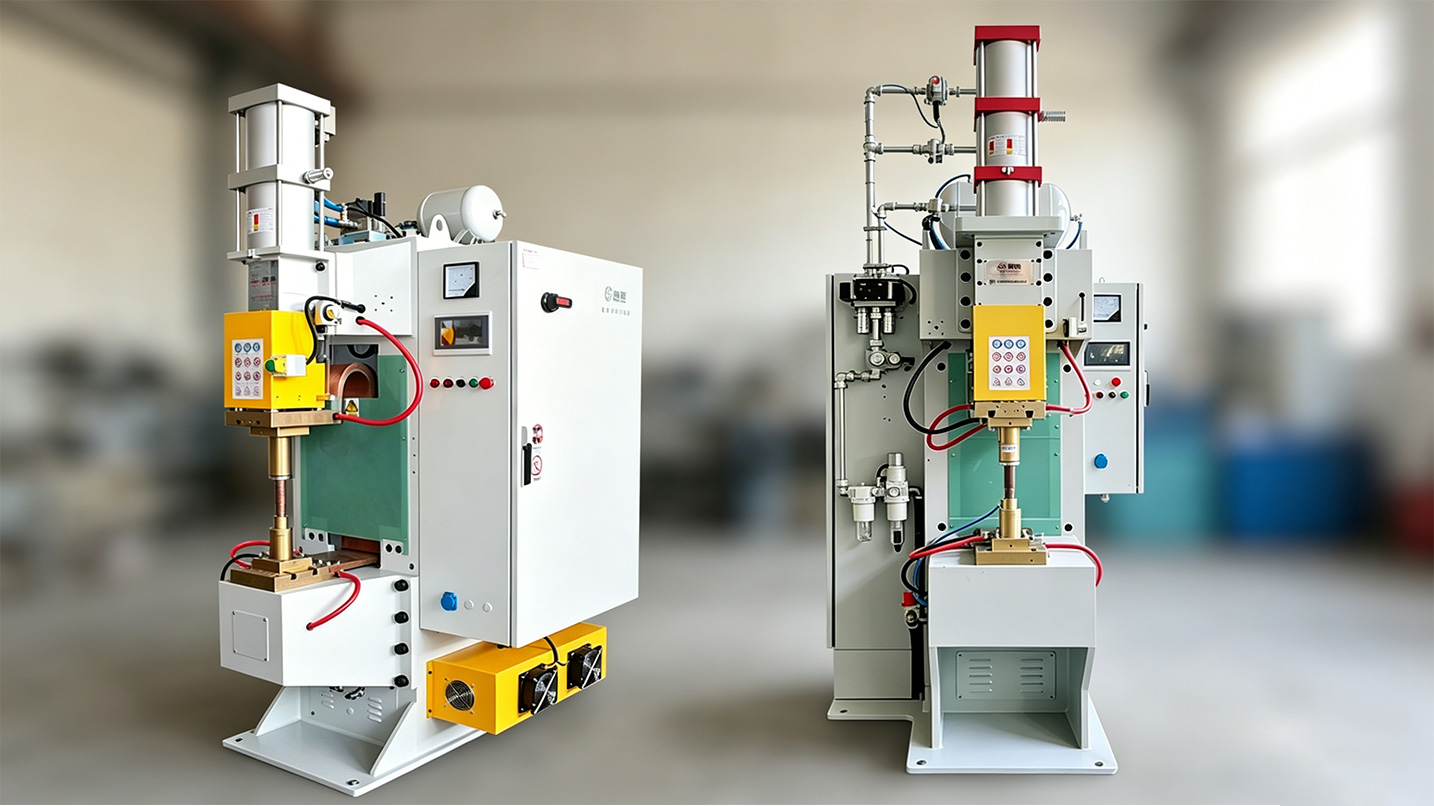
Quina maquina foguèt utilizada per aqueste projècte?
L'equipament seleccionat per aqueste projècte èra una maquina de soudadura de projeccion de descarga de condensador dedicada pels panèls e de noses d'acièr inoxidable-.
La maquina emmagazina l'energia electrica dins de condensadors e la libera rapidament a travèrs las projeccions de noses. La calor es concentrada als punts de contacte de la projeccion en luòc d'èsser aplicada largament a travèrs lo panèl.
Aqueste cicle de liberacion d'energia cort- foguèt seleccionat per abordar tres problèmas de produccion especifics: esfondrament de projeccion incomplet, marcas de calor visiblas sus la superfícia d'acièr inoxidable- e distorsion del panèl a l'entorn de la nòga soudada.
Resumit del projècte
| Element del projècte | Informacion del cas |
| Industria del client | Equipament electric de bassa-tension |
| Pèça de trabalh | Panèl d'acièr inoxidabla- e escòrça de projeccion |
| Equipament | Maquina de soldadura de proyeccion de descarga de condensador |
| Metòde de soudadura | Soldadura per projeccion de noses |
| Metòde de posicionament | Aparador de centratge e localizacion dedicat |
| Preocupacions principalas | Articulacions feblas, descoloracion del panèl, distorsion e desalinhament de noses |
| Cambi de produch | Paramètres d'aisinas e emmagazinats per d'especificacions compatiblas |
| Validacion | Espròvas de mòstra e d'ensags contunhs pre-liurament |
Antecedents del client
Lo client fabrica de pèças de fuèlha d'acièr inoxidabla, d'enclos d'equipament e d'assemblatges ligats per d'equipaments electrics de bassa tension.
Las noses de projeccion devon èsser soudadas als panèls abans lo montatge de l'armari. La nòga acabada deu demorar segura pendent l'installacion del pern, del temps que sa posicion de rosca deu permetre al pern d'intrar sens problèma.
Perque lo panèl d'acièr inoxidabla-es tanben una partida visibla de l'enclos, las marcas de cremadura excessivas, lo jaunissement, l'ennegriment o la deformacion pòdon afectar a l'encòp l'assemblatge e l'aparéncia.
Perqué lo procès existent èra instable?
Lo procès de soudadura original concentrèt pas de manièra coerenta pro d'energia a las projeccions de noses. Qualques projeccions èran pas completament formadas pendent la soudadura, çò que resultèt en de joncions feblas o incompletas.
Al meteis temps, una distribucion de calor desiguala creèt divèrses problèmas segondaris:
| Problèma de produccion | Efièch sus la partida acabada |
| Fusion insufisenta a las projeccions de noses | Noses soltas, juntas incompletas o avaria de soldadura |
| Calor excessiva o desiguala | Marcas de jaunissement, negriment e brutladura |
| Contraccion termica desiguala | Gonflament de panèl, deformacion o distorsion de bòrd |
| Error de posicionament manual | Noses inclinadas o fòra-centre |
| Produccion d'energia instable | Variacion entre cicles de produccion |
| Marrit alinhament de noses | Enclavament de pern, roscament crosat- o serratge desigual |
Aquestes problèmas poirián pas èsser resoluts sonque en aumentant lo corrent de soudadura. Mai d'energia poiriá aumentar los damatges e la distorsion de la superfícia sens corregir la posicion de la nòga o la distribucion de la pression.
Qué demandava lo client?
Lo client aviá besonh d'un procès que poiriá formar las projeccions de noses dins un cicle de soudadura cort e reduire la quantitat de calor dintrant dins lo panèl a l'entorn.
La posicion de la nòga èra egalament importanta. L'aparador deviá contrarotlar lo centrament, la perpendicularitat e lo movement pendent la soudadura per que lo fial demorèsse corrèctament alinhat per l'operacion de montatge seguenta.
L'equipament aviá tanben besonh de suportar de talhas de noses compatiblas e d'espessors de panèls d'acièr inoxidable-. Los paramètres de soudadura devián èsser emmagazinats per la produccion repetida e los contraròtles de procès futurs.
Los requisits principals èran:
- Soldadura de projeccion segura entre la nòga e lo panèl d'acièr inoxidable-
- Mens de jaunissement, de noiridura e de cremadura visibla de la superfícia
- La gonfladura del panèl redusida e la distorsion termica
- Posicion e alinhament de las noses coerents
- Liurason d'energia establa entre los cicles de soudadura
- Cambiament mai aisit per d'especificacions de produch compatiblas
- Recèptas de soudadura emmagazinadas e traçabilitat del procès

Cossí HAIFEI desvolopèt la solucion
Ensages de soldadura amb las pèças realas
HAIFEI testèt lo material d'acièr inoxidabla del client e las diferentas especificacions de noses abans de finalizar la maquina.
Los ensages foguèron utilizats per avalorar lo comportament de projeccion, l'energia de soudadura, la fòrça de l'electròde, l'estat de la superfícia e la deformacion del panèl. Los paramètres foguèron ajustats segon la geometria de la projeccion de noses reala puslèu qu'utilizar un paramètre general per cada produch.
Soldadura de projeccion de descarga de condensador
Un sistèma de soudadura de descarga de condensador foguèt seleccionat per liurèr una granda quantitat d'energia emmagazinada sus un periòde cort.
Quand la pression es aplicada, lo corrent passa per las projeccions de noses. La resisténcia electrica a aquelas pichonas zònas de contacte genera de calor localizada, permetent a las projeccions de s'esfondrar e de formar l'articulacion.
Comparat amb un cicle de caufatge mai long, aqueste procès pòt limitar la zòna afectada per la calor-a l'entorn de la noça. Son idoneïtat depend encara de l'espessor del panèl, del material de noses, del dessenh de la projeccion, de l'estat de la superfícia e de la resisténcia de la junta requerida.
Aparador de centratge dedicat
HAIFEI concebèt d'aisinas de posicionament pel panèl d'acièr inoxidable- e la nòga de projeccion.
L'aparador localiza la pèça, centra la nòga e la ten en posicion del temps que la pression de soudadura es aplicada. Lo supòrt unifòrme ajuda tanben a reduire lo movement e la carga desiguala pendent l'esfondrament de la projeccion.
Aqueste esturment foguèt desvolopat per abordar:
- Desplaçament de noses
- Inclinament de noses
- Movement pendent lo contacte de l'electròde
- Pression desiguala sus las projeccions
- Alinhament de pern incoerent après la soudadura
Los inserts d'aisinas pòdon èsser cambiats quand d'especificacions de noses compatiblas son produchas sus la meteissa maquina.
Pression contrarotlada e recèptas emmagazinadas
L'energia de soudadura sola determina pas lo resultat. La fòrça de l'electròde, l'estat de contacte e lo moment afectan cossí las projeccions de noses s'esfondran.
La maquina coordena doncas la sequéncia de serratge e de liberacion d'energia-. Los paramètres aprovats pòdon èsser enregistrats coma de recèptas de produch, en redusent l'ajustament manual pendent la produccion repetida.
Segon la configuracion finala de l'equipament, lo sistèma pòt enregistrar la recèpta seleccionada, lo nombre de soudadura, l'estat de foncionament e las informacions d'alarma. Los camps de donadas requerits e las interfàcias de comunicacion deurián èsser confirmats abans la fabricacion.
Cossí fonciona lo cicle de soudadura?
1
L'operator plaça lo panèl d'acièr inoxidable-dins l'aparelh.
2
La nòga de projeccion es plaçada sul trauc requerit.
3
L'aparador centra e sosten los compausants.
4
Lo cap de soudadura aplica la fòrça d'electròde predefinida.
5
Los condensadors liberan d'energia a travèrs las projeccions de la nòga.
6
Las projeccions s'esfondran e forman la connexion soudada.
7
Lo cap de soudadura torna e lo panèl completat es levat.
8
La junta es inspeccionada segon la nòrma d'acceptacion convenguda.
Per de projèctes automatizats, l'alimentacion de compausants, la deteccion de pèças e lo descargament pòdon èsser aponduts après que lo procès de soudadura de basa siá estat validat.
Cossí se deu inspeccionar la nòga soudada?
Una nòga que sembla corrèctament soudada pòt encara èsser mal alinhada o mecanicament febla. Lo plan d'acceptacion deuriá cobrir la joncion, la posicion del fil e l'estat del panèl.
| Article d'inspeccion | Çò que verifica |
| Inspeccion visuala | Negriment, expulsion, marcas de cremadura e damatges de superfícia |
| Posicion de tuerca | Centratge, perpendicularitat e alinhament de fial |
| Pròva d'installacion de pern | Engatjament doç sens blocatge o fial crosat- |
| Push-test out | Resisténcia a la fòrça aplicada a travèrs lo panèl |
| Pròva de torque | Capacitat de suportar la carga d'astrenchament especificada |
| Pelar o tèst destructor | Formacion de projeccion e integritat articulara |
| Planitud del panèl | Gonflament, deformacion e deformacion locala |
| Ensag de produccion contunha | Repetibilitat sus de cicles de soudadura consecutius |
Lo cas original rapòrta de resultats estables pendent d'ensags contunhs pre-liurament mas publica pas las valors d'acceptacion numericas. La fòrça, lo torc, la planitud e los limits d'aparéncia deurián èsser provesits pel client o convenguts pendent lo desvolopament de la mòstra.
FAQ
Q: Quina maquina es utilizada per soudar de noses a de panèls d'acièr inoxidable-?
R: Aqueste projècte utiliza una maquina de soudadura de projeccion de descarga de condensador. L'energia electrica emmagazinada es liberada a travèrs las projeccions de noses dins un cicle de soudadura cort, concentrant la calor a l'airal de la joncion.
P: Perqué utilizar la soudadura de descarga de condensador per l'acièr inoxidabla?
R: Lo temps de descarga cort ajuda a limitar lo transferiment de calor dins lo panèl a l'entorn. Aquò pòt reduire la decoloracion e la distorsion quand las projeccions de noses, l'energia de soudadura, la fòrça de l'electròde e l'aisina son corrèctament corresponduts.
Q: Lo procès pòt completament prevenir la descoloracion del panèl?
R: Cap de procès deu pas èsser descrich coma eliminant completament la descoloracion dins cada aplicacion. Los resultats de la superfícia dependon de la qualitat de l'acièr inoxidabla, de l'espessor del panèl, de l'estat de la superfícia, del dessenh de la projeccion e dels paramètres de soudadura. Los tèsts de mòstra son requerits.
P: De noses ordinarias pòdon èsser soudadas amb aquesta maquina?
R: La soudadura per projeccion demanda normalament de noses concebudas amb de projeccions de soudadura adequadas. Una nòga simpla sens una estructura de projeccion apropriada pòt demandar un dessenh o un procès de junta diferent.
Q: Una maquina pòt soudar divèrsas talhas de noses?
R: Pòt prene en carga divèrsas talhas de noses compatiblas a travèrs de pèças de localizacion remplaçablas e de recèptas emmagazinadas. La capacitat de la maquina, l'accès als electrodes e l'espaci d'aisinas devon cobrir la gamma completa de produchs.
Q: Cossí empachatz que la nòga se bascle?
R: L'aparador centra e sosten la nòga abans que lo cap de soudadura aplique de pression. L'estructura de localizacion, l'alinhament de l'electròde e la fòrça unifòrma ajudan a contrarotlar la perpendicularitat de la nòga pendent l'esfondrament de la projeccion.