


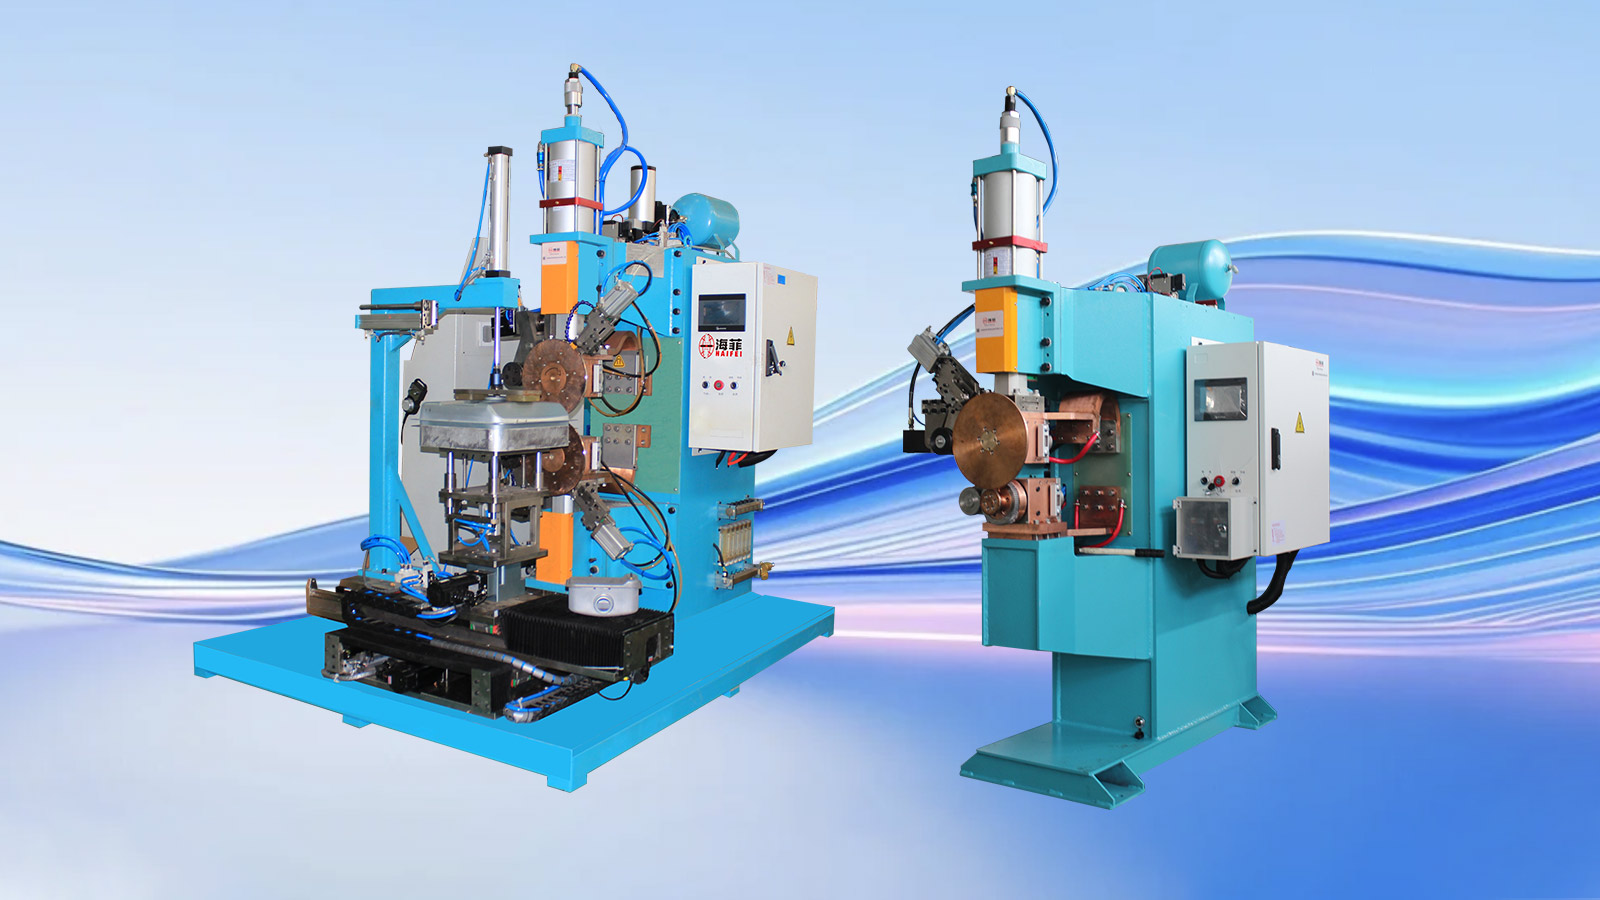
Haifei desvolopèt aquesta solucion de soudadura de depaus de carburant per un fabricant que produsís d'ensembles de depaus de carburant de fuèlhas finas per diferents modèls de motos.
Lo projècte utilizava un sistèma de soudadura de costura personalizat, un fixaire de posicionament correspondent al perfil- e un contraròtle de procès programable. La solucion foguèt desvolopada per s'ocupar de l'alinhament desigual de la clòsca, de las costuras discontinuas, de la deformacion termica excessiva e de la variacion entre los lots de produccion.
Perque las dimensions del sèrva de carburant, los espessors de la fuèlha e los perfils de jonccion varian, la maquina de soudadura finala, l'aisina e los paramètres del procès devon èsser confirmats a partir dels dessenhs del client e dels tèsts de soudadura de mòstra-.
Mandatz vòstre dessenh del sèrva de carburant
Projècte a un agach
|
Element del projècte |
Detalhs |
| Industria | Fabricacion de components de motos |
| Pèça de trabalh | Montatge de sèrva de carburant de moto |
| Estructura principala | Clòscas d'acièr formadas finas amb de perfils corbats |
| Procès de soudadura principal | Soldadura de costura continua |
| Articulacion principala | Connexion entre las clòscas del tanc superiora e inferiora |
| Equipament | Maquina de soldadura de sèrva de combustible de moto personalizada |
| Utilisament | Perfil-correspondéncia de posicionament e de fixacion de sosten |
| Contraròtle de procès | Corrent de soudadura programable, pression, temps de soudadura e sequéncia de mantenença |
| Principalas preocupacions de qualitat | Continuitat de costura, risc de fugida, deformacion e alinhament de clòsca |
| Verificacion | Soudadura de mòstra, inspeccion visuala e dimensionala, seguida del tèst de fugida especificat del client- |
Para Qué Se Utiliza Esta Solucion De Soldadura De Tanques De Combustible De Motocicleta?
La solucion es utilizada per jonher las clòscas superioras e inferioras formadas d'un sèrva de carburant de moto.
Aquelas clòscas an normalament de parets primas, de superfícias corbadas e una articulacion periferica irregulara. Lo procès de soudadura deu crear una joncion continua tot en limitant la distorsion del còrs del sèrva.
La connexion principala de la clòsca es completada en utilizant la soudadura de costura. Las ròdas d'electrodes rotativas aplican de pression e de corrent de soudadura del temps que seguisson la joncion, en produsent una tièra de pepitas de soudadura que se superpausan. Aquelas soudaduras superposadas forman la costura continua requerida per una estructura de sèrva tancada.
Los supòrts de montatge, las pèças de renfòrç, las connexions de rempliment e d'autres compausants auxiliars pòdon demandar de metòdes de soudadura diferents. Haifei avalora cada posicion de soudadura en luòc d'aplicar un procès a l'ensems del tanc.
Antecedents del client
Lo client fabrica d'assemblatges de depaus de carburant de motos per divèrses modèls de motos.
Sa gama de produchs inclutz de tancs amb de capacitats diferentas, de perfils corbats e de configuracions de fuèlhas. Aquò rendèt dificil d'utilizar un fixaire fixe e un ensemble de paramètres de soudadura per cada produch.
Lo client aviá besonh d'una solucion de produccion que poiriá contrarotlar la calor e la pression de soudadura de manièra mai coerenta, melhorar lo posicionament de la pèça de trabalh e conservar los paramètres de procès per las comandas repetidas.
Quins problèmas aguèt lo client amb lo procès precedent?
Deformacion excessiva de clòscas finas de cisterna
Las cauquilhas finas son sensiblas a l'acumulacion de calor. L'intrada de calor desiguala o excessiva pòt provocar un gonflement, un esfondrament local, un levatge de bòrd o un deformacion globala.
La deformacion afecta pas solament l'aparéncia. Pòt tanben interferir amb l'assemblatge seguent e crear un contacte desigual lo long de l'articulacion.
01
Posicionament incoerent de la clòsca
Lo metòde de cargament e de serratge precedent dependiá fòrça de l'operator.
Quand las clòscas superioras e inferioras èran pas posicionadas contra los meteisses punts de referéncia, l'espaci e la superposicion de las articulacions cambièron. Aquò resultèt en de variacions dins la largor de la costura, la posicion de sòuda e l'intrada de calor locala.
02
Soldaduras discontinuas o incompletas
Un movement instable e un contacte incoerent entre las doas clòscas poirián produire una fusion incomplèta, de pichons pòrs o de seccions discontinuas.
Una sòuda que sembla acceptabla de l'exterior pòt encara conténer un pichon camin de fugida. Per aquela rason, l'inspeccion visuala pòt pas remplaçar lo tèst de estancament especificat pel client.
03
Energia e pression de soudadura instablas
Las variacions dins lo corrent de soudadura, la pression de l'electròde o la velocitat de desplaçament afectèron la penetracion e la formacion de costura.
Tròp pauc d'energia poiriá daissar una articulacion incomplèta. L'energia excessiva poiriá provocar una cremadura de superfícia, una indentacion o una deformacion de la fuèlha fina.
04
Cap d'enregistraments de procès reutilizables
Lo procès precedent provesiguèt pas un metòde convenent per emmagazinar e remembrar los paramètres de soudadura.
Los operators deguèron tornar ajustar lo procès al moment de cambiar de produchs o de tornar a un modèl de sèrva precedent, çò qu'aumentava lo temps de configuracion e la dependéncia de l'experiéncia individuala.
05
Qué demandava lo client?
Lo client demandèt una solucion de soudadura que poiriá:
- Contraròtle de l'entrada de calor per de clòscas de tanc formadas finas
- Reduire la gonfladura, la deformacion e los damatges locals de la superfícia
- Manténer un espaci de junta mai coerent abans de soudar
- Produire una costura continua a l'entorn del camin requerit
- Coordenatz lo corrent de soudadura, la pression de l'electròde e la velocitat de desplaçament
- Reduire la variacion causada pel posicionament manual
- Enregistratz los paramètres de procès per diferents modèls de sèrva de carburant
- Supòrt los registres de produccion e la traçabilitat del procès
- Adaptar-se a de tancs amb de capacitats, de perfils e d'espessors de fuèlhas diferentas
- Permetre que los tancs soudats sián verificats en utilizant lo metòde de tèst de fugida convengut-
Aquò èran de requisits del projècte. Los critèris d'acceptacion finals devián èsser definits segon los dessenhs del client, l'estandard del produch e lo procediment de tèst.
Perqué la soldadura de costura foguèt seleccionada per la clòsca del tanc principal?
Las clòscas superioras e inferioras demandan una joncion continua. Las sòudaduras individualas pòdon pas provesir lo meteis camin de estancament contunhat a l'entorn del còrs del sèrva.
Una maquina de soudadura de costura utiliza de ròdas d'electrodes rotativas per aplicar de corrent e de pression lo long de la joncion. Se superpausar corrèctament los pecics de sòuda crea una costura continua.
Pels depaus de carburant de motos, lo procès deu equilibrar quatre factors:
| Factor de procès | Se insufisent | Se excessiu o instable |
| Corrent de soudadura | Fusion incomplèta o formacion de costura febla | Surcalfament, damatge de superfícia o cremadura-a travèrs |
| Pression de l'electròde | Contacte electric marrit e soudaduras irregularas | Indentacion profunda o deformacion local |
| Velocitat de soudadura | Calor excessiva a de posicions individualas | Calor insufisenta e soudadura discontinua |
| Sequéncia de mantenença e de refregiment | Movement articular abans l'estabilizacion | Prolongacion de cicle innecessària o serratge excessiu |
Aquestas valors pòdon pas èsser seleccionadas a partir d'un catalòg general de maquinas solament. Devon èsser desvolopats en utilizant lo material real, l'espessor, lo perfil de clòsca e l'estandard de estancament requerit.
Solucion de soldadura personalizada de Haifei
1. Ensages de soudadura amb de mòstras de sèrva de carburant diferentas
Haifei realizèt d'assages de soudadura sus de depaus de carburant de motos amb de capacitats diferentas, de perfils corbats e d'espessors de fuèlhas.
Los ensages foguèron utilizats per avalorar:
- Gamma de corrent de soudadura-
- Pression de l'electròde
- Velocitat de soudadura
- Temps d'energia
- Sequéncia de mantenença e de refregiment
- Condicion de contacte de la clòsca
- Influéncia de calor visibla
- Continuitat de soudadura
- Requisits de supòrt de l'installacion
L'objectiu èra d'establir una fenèstra de procès foncionabla abans de finalizar l'equipament e l'aisina.
2. Sistèma de soudadura de costura contrarotlada
L'equipament de soudadura seleccionat provesís un contraròtle coordinat de l'energia de soudadura, de la pression dels electrodes e del movement de la pèça de trabalh.
Lo contraròtle estable es particularament important per una coquilha de sèrva de carburant fina perque los cambiaments d'un paramètre afectan los autres. Per exemple, aumentar la velocitat de soudadura sens ajustar lo corrent pòt reduire l'intrada de calor a la joncion. Aumentar lo corrent sens contrarotlar la velocitat pòt aumentar la deformacion.
Lo programa de soudadura final es doncas establit coma un ensemble de paramètres complet puslèu qu'una valor de corrent isolada.
3. Perfil-Aparador de posicionament correspondent
Haifei concebèt un aparelh dedicat segon lo perfil del sèrva de carburant.
L'aparador establís de punts de localizacion repetibles per las clòscas superioras e inferioras e sosten las superfícias corbadas pendent la soudadura. Ajuda tanben a manténer lo contacte de las articulacions e a distribuir la fòrça de pinçament a l'entorn del còrs del sèrva.
Lo dessenh de l'aparelh considèra:
- Forma e capacitat del tanc de carburant
- Localizacion de la costura periferica
- Referéncias de clòsca superiora e inferiora
- Gap de articulacion e superposicion
- Zonas sensiblas a la pression de serratge
- Direccion de cargament e descargament
- Requisits de cambiament de produch
Quand de modèls de sèrva multiples son implicats, de compausants de fixacion remplaçables o de cambiament rapid- pòdon èsser avalorat.
4. Posicionament automatic e soudadura continua
Aprèp que lo tanc es cargat e posicionat, l'aparador ten las clòscas contra las referéncias definidas.
La maquina seguís alara la sequéncia de soudadura especificada. Lo movement contrarotlat ajuda a reduire la variacion causada per l'orientacion manuala e manten la velocitat de soudadura coordinada amb lo corrent e la pression de l'electròde.
Lo nivèl exacte d'automatizacion pòt èsser ajustat segon la sortida requerida del client, los operators disponibles e lo nombre de modèls de produch.
5. Paramètres de procès programables
Los programas de soudadura pòdon èsser emmagazinats per diferentas especificacions de sèrva de carburant.
Aquò permet de remembrar los ensembles de paramètres aprovats al moment de cambiar de modèls o de repetir un òrdre. Lo contraròtle d'accès e l'enregistrament de donadas de produccion- pòdon tanben èsser evaluats quand lo client demanda la traçabilitat del procès.
Las recèptas emmagazinadas reduson l'ajustament manual repetit, mas l'operator deu encara seleccionar lo programa e l'installacion corrèctes pel produch cargat.
Cossí la solucion abordèt los problèmas originals?
|
Problèma de produccion originala |
Configuracion de Haifei |
Foncion practica |
| Posicionament desigual de las clòscas superioras e inferioras | Perfil-installacion de localizacion de correspondéncia | Establís de referéncias de cargament repetiblas |
| Espaci de articulacion variable | Estructura de pinçament e de sosten dedicada | Manten un contacte de clòsca mai pròche e mai coerent |
| Deformacion termica excessiva | Contraròtle de corrent, de pression e de velocitat coordinat | Limita l'acumulacion de calor innecessària |
| Costura descontinua o desiguala | Movement de soudadura contunh contrarotlat | Manten un camin de soudadura repetible |
| Dependéncia de l'orientacion manuala | Sequéncia de soudadura automatizada | Redusís la variacion de movement ligada a l'operator- |
| Configuracion repetida pendent los cambiaments de modèl | Programas de soudadura emmagazinats | Permet de remembrar los paramètres aprovats |
| Manca de registres de produccion | Foncions d'emmagazinatge de donadas e de traçabilitat opcionalas | Supòrta la revision dels processus e la gestion de la produccion |
Lo nivèl real de melhorament deu èsser verificat contra los critèris d'acceptacion del client. Cap de percentatge general deu pas èsser aplicat a cada dessenh de sèrva de carburant.
Quins processus de soudadura son utilizats sus un sèrva de carburant complet?
Pas totas las partidas d'un sèrva de carburant de moto deurián èsser soudadas amb lo meteis procès.
Zona de sèrva de carburant |
Procès tipic |
Objectiu principal |
| Clòscas principalas superioras e inferioras | Soldadura de costura | Formar una joncion tancada continua |
| Supòrts de montatge | Soldadura puntuala de resisténcia | Fixar los compausants estructurals de manièra eficaça |
| Pèças de renfòrç | Soldadura puntual o de projeccion | Provesir un supòrt estructural local |
| Connexion de rempliment o posicions irregularas | La soudadura MIG o un autre procès evaluat | De juntas d'atencion que son inadequadas per las ròdas d'electròdes |
| Tanc acabat | Pròvas de fugidas | Verificar la performància de estancament après la soudadura |
La combinason reala del procès depend de l'accès de la junta, del material, de l'espessor e del dessenh del produch.
Maquina de Soldar o Linea Completa de Produccion?
Causissètz l'escala segon l'estat actual de vòstra usina.
Causissètz una solucion de soudadura de sèrva de carburant se:
L'equipament d'estampatge es ja disponible
Las clòscas superioras e inferioras son ja formadas
Lo problèma actual es subretot la qualitat o la sortida de soudadura
Sonque l'aparelh e la maquina de soudadura an de besonh d'èsser mesas a jorn
Los processus de lustrament, de revestiment e d'ensages existents pòdon demorar en utilizacion
Causissètz una linha de produccion de sèrva de carburant completa se:
Una novèla installacion de fabricacion de tancs de carburant es establida
L'equipament de blanquejament e de formacion idraulica son tanben requerits
De procèsses de soudadura multiples devon èsser integrats
Lo poliment, lo revestiment e los tèsts de fugidas devon èsser planificats
Lo client a besonh d'ajuda amb lo procès complet d'usina
Haifei pòt provesir una maquina de soudadura de costuras de sèrva de carburant individuala o avalorar un projècte de linha de produccion mai grand.

Perqué trabalhar amb Haifei sus un projècte de soudadura de tanc de carburant?
Avaloracion del procès abans la finalizacion de la maquina
La seleccion de la maquina es basada sus de dessenhs, de mòstras e d'ensags de soudadura puslèu que sonque sul nom del sèrva de carburant.
01
Equipament e accessòri desvolopats amassa
Per de tancs de fuèlhas primas-corbadas, lo supòrt de la fixacion fa partida del procès de soudadura. La maquina e l'aparelh son doncas avalorats coma un sistèma.
02
Configuracion basada sus la produccion reala
Lo nivèl d'automatizacion es seleccionat segon la sortida, la varietat de produch, l'implicacion de l'operator e l'espaci d'usina disponible.
03
Pròva de mòstra pre-liurason
Los mòstras convenguts pòdon èsser utilizats pel desvolopament del procès e l'acceptacion pre-abans l'expedicion.
04
Supòrt per las maquinas e las linhas de produccion individualas
Los clients pòdon començar amb un projècte de maquina de soudadura-o demandar una solucion mai larga que cobrís la formacion, la soudadura, l'acabat, l'inspeccion e lo montatge.
05
Contactatz nòstres engenhaires
FAQ

01.Qual es lo melhor metòde de soldadura per un tanc de carburant de moto?
02.Una maquina pòt sodar diferents modèls de depaus de carburant de motos?
03.Cossí Haifei redusís la deformacion del sèrva de carburant pendent la soudadura?
La soudadura de costura pòt sola garantir qu'un sèrva de carburant filtrarà pas?
Haifei pòt testar nòstres mòstras de sèrva de carburant abans de comandar?
Haifei pòt provesir la linha de produccion completa del tanc de carburant?